
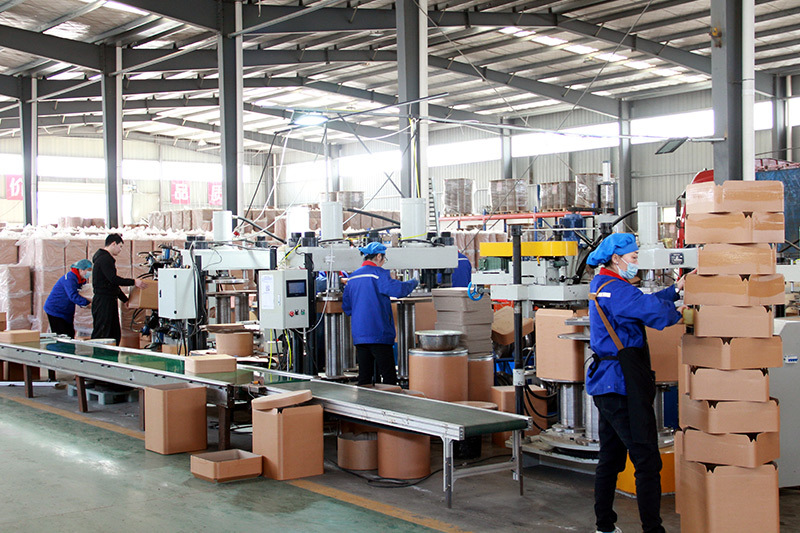
عملية الإنتاج
سير عمل معياري لضمان الجودة
عملية
برميل مطوق بالحديد
برميل الكرتون المُحاط بحلقة حديدية، ويُعرف أيضًا باسم برميل الألياف أو برميل الكرتون، هو وعاء تغليف أسطواني الشكل يُصنع من طبقات متعددة من ورق الكرافت أو الكرتون المُلفّ، ويُزوَّد بحلقات معدنية (حديد/فولاذ) وبأغطية وقواعد عند كلا الطرفين. إن تصميمه وتركيبة مواده تمنحه قيمة عملية فريدة في العديد من المجالات.
الاستخدامات الرئيسية (مصنفة حسب القطاع والتطبيق)
تتمتع براميل الكرتون ذات الحلقات الحديدية بتطبيقات واسعة النطاق، إذ تغطي تقريبًا جميع المجالات التي تتطلب تخزين ونقل المواد الجافة أو الحبيبية أو المسحوقة.
أولاً: قطاع الصناعة والكيمياء (وهو المجال الأكثر انتشاراً في الاستخدام)
المواد الخام الكيميائية: الأصباغ والمواد الصبغية والطلاءات والراتنجات والإضافات والمحفزات على شكل مسحوق أو حبيبات، وغيرها.
الأدوية والمواد الخام الغذائية: الوسائط الصيدلانية، والمضافات الغذائية (مثل الفيتامينات والنكهات والسكارين)، ومواد الخام للأغذية المجففة، وغيرها.
المعادن والمواد البنائية: بودرة التلك، بودرة الميكا، الطين الموسع، المواد الحرارية وغيرها.
ثانياً: قطاع الأغذية
البضائع السائبة: أوراق الشاي، حبوب القهوة، البذور، المكسرات، الخضروات المجففة، رقائق البطاطس/البطاطس المقلية (بصفتها صناديق للنقل والمناولة).
المضافات الغذائية: كما ذُكر سابقًا، يُستخدم في تغليف المواد الخام.
تغليف الأطعمة ذات الطابع الخاص: تُستخدم عادةً في تغليف الهدايا، مثل كعك القمر الفاخر والحلوى والبسكويت وغيرها، مع إمكانية طباعة مظهرها بجودة عالية.
ثالثًا: الأشياء الخاصة وذات القيمة العالية
المتفجرات: تُستخدم البراميل الكرتونية ذات التصميم الخاص المقاوم للانفجار لتعبئة الألعاب النارية والبارود وغيرها من المواد بطريقة آمنة، كما تُسهّل عملية التخلص منها.
الفضاء والطيران: يُستخدم لتعبئة بعض المواد أو المكوّنات الخاصة.
المنتجات الإلكترونية: نسخة مقاومة للكهرباء الساكنة لتغليف الأجهزة الدقيقة الصغيرة والمكونات الإلكترونية.
رابعاً: المجالات اليومية والعامة
المنتجات الرياضية: تغليف كرات الغولف وكرات الريشة وكرات الطاولة وغيرها.
أدوات مكتبية وألعاب: عبوات الألغاز، والمكعبات، وأقلام الشمع، والطباشير.
السلع الاستهلاكية اليومية: بصفتها عبوة خارجية لنقل منتجات مثل مسحوق الغسيل وفُضلات القطط والملح.
الميزة التنافسية مقارنةً بالعبوات المماثلة
بالمقارنة مع البراميل المصنوعة بالكامل من الحديد أو البلاستيك: تتميز بتكلفة أقل، ووزن أخف، وصديقة للبيئة، وخالية من مشكلات الصدأ، كما أن التخلص منها سهل.
تتسم بمقاومة ضعيفة نسبيًا للصدمات، لكنها كافية لتلبية احتياجات اللوجستيات لمعظم المواد الجافة.
بالمقارنة مع الأكياس الورقية أو الأكياس المنسوجة: تتمتع بمتانة عالية وصلابة جيدة، كما تتميز بقدرة أفضل على مقاومة الرطوبة والتسرب، وتُعدّ مكدّسةً بشكلٍ منظم ومستقر، وتبدو أكثر نظافةً وفخامة، مما يوفّر حمايةً شاملةً محسّنة.
بالمقارنة مع الصناديق أو البراميل الخشبية: تتميز بخفة الوزن وانخفاض التكلفة، وخالية من مشاكل الآفات والعفن، كما تمتاز بدرجة عالية من التوحيد في التصنيع، ولا تحمل مخاطر الشوك الخشبي.
تتمثل القيمة الجوهرية لبراميل الكرتون ذات الحلقات الحديدية في نسبة التكلفة إلى الأداء الممتاز وتوازنها: يوفّر هذا الحلّ تكلفةً منخفضة نسبيًا، مع تحقيق أداء حماية يقارب ذلك الخاص بالحاويات الصلبة، وفي الوقت نفسه يتمتع بالصلابة وثبات التراص التي تفتقر إليها العبوات اللينة. إنه حلّ تغليف «مزيجٌ من الصلابة والليونة»، ويُعدّ ملائمًا بشكل خاص لتخزين ونقل المنتجات الجافة، والمساحيق، والمواد الحبيبية، التي تتطلب قدرًا من الحماية الصلبة ومقاومة الرطوبة والغبار، مع مراعاة متطلبات عالية في ما يتعلق بالتكلفة والمتطلبات البيئية. ومع تشديد التشريعات البيئية وارتفاع وعي المستهلكين بالقضايا البيئية، ستزداد آفاق تطبيق هذه الحاويات التغليفية التي تعتمد على الموارد المتجددة كمادة أساسية.
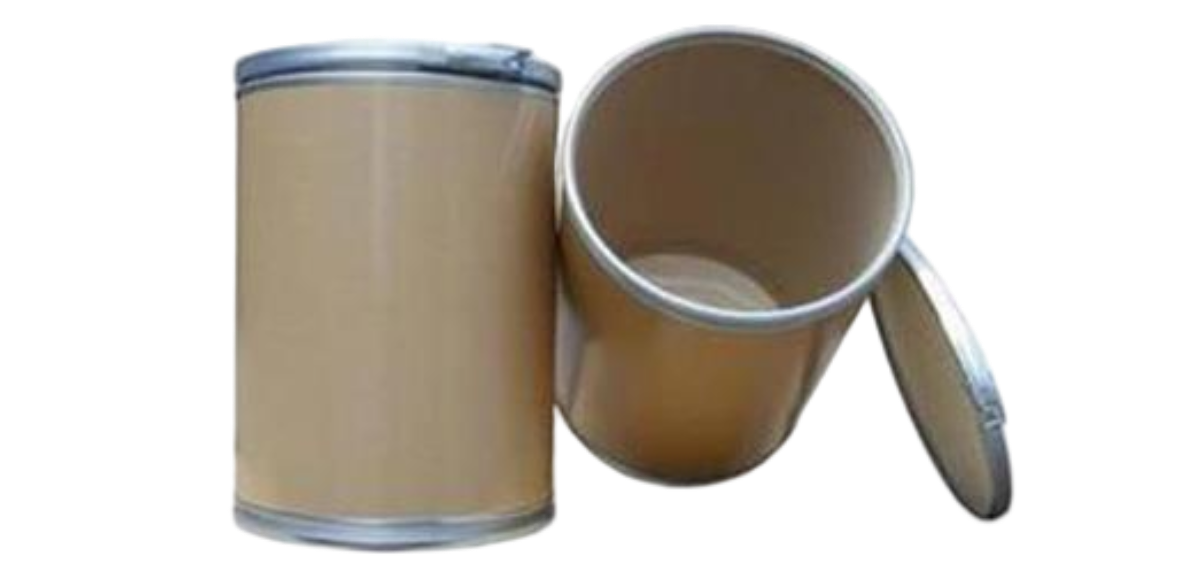
المكوّنات الرئيسية لبراميل الحلقات الحديدية: الورق (مثل ورق الكرافت وورق أنابيب الخيوط)، والشريط الفولاذي (المجلفن)، ولوح قاع البرميل ولوح الغطاء (من الخشب أو اللوح المضغوط، وغيرها)، والمقبض (من شرائح بلاستيكية أو شرائح معدنية بقفل حديدي، وغيرها)، والغراء (مثل غراء كحول البولي فينيل وغراء النشا).
بالإضافة إلى ذلك، ووفقاً لاحتياجات الإنتاج، تُطبَّق على سطح جسم البرميل عمليات مثل الطباعة بالحروف، والتغليف بالطباعة الملونة، وعمل الثقوب، وتغليفه بالأكياس، وكذلك استخدام أغطية قاع خاصة.
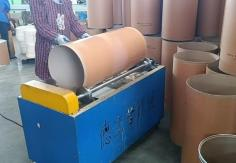
العملية الأولى: لفّ البرميل الدائري (ماكينة لفّ أوتوماتيكية)
نطاق المعالجة |
القدرة الإنتاجية (8 ساعات) |
مشغل الجهاز |
المساحة المحتلة |
استخدام الطاقة |
280~650 ملم |
900~1200 وحدة |
شخص واحد |
2.4م×4.2م |
10.5KW |
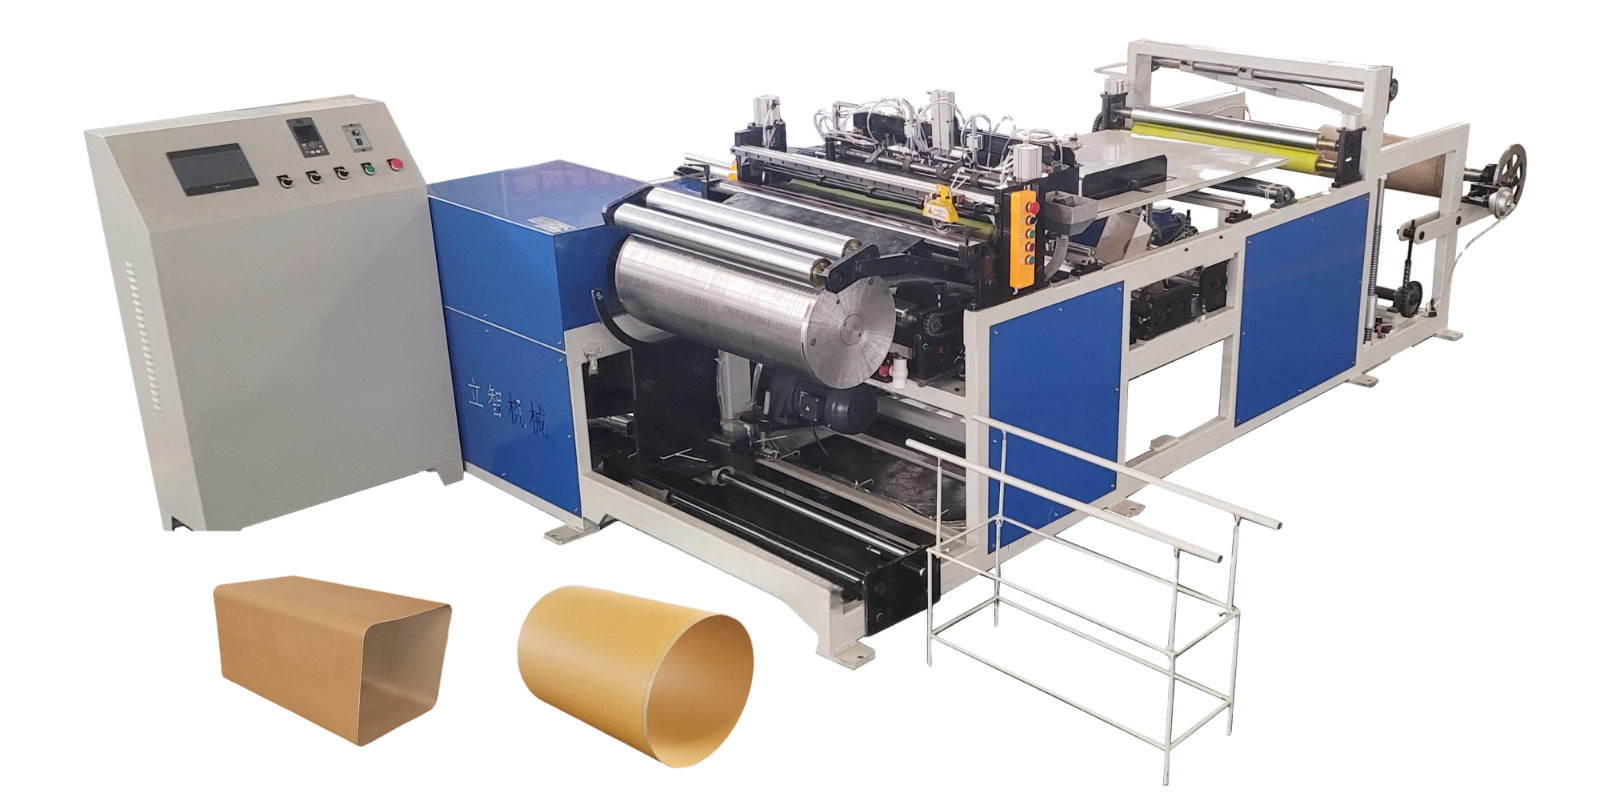
1.2 استلام المواد وفقًا للطلبات، وإجراء الفحص الذاتي للمواد الواردة؛
1.2.1 فئة الورق (A/B/C)؛
1.2.2 نطاق ارتفاع الورق (الانحراف العلوي 0~3 مم)؛
1.2.3 ورق التغطية (حسب المواصفات)؛
مواصفات البرميل Ø |
280 |
300 |
320 |
340 |
350 |
365 |
370 |
380 |
400 |
420 |
430 |
440 |
450 |
480 |
500 |
550 |
طول ورق التغطية بالملصق مم |
960 |
1000 |
1040 |
1160 |
1160 |
1160 |
1240 |
1240 |
1330 |
1420 |
1460 |
1460 |
1510 |
1550 |
|
|
ارتفاع ورق التغطية مم |
يجب ألا يقل ارتفاع منشفة الوجه عن 20 مم فوق ارتفاع بكرة اللفافة. |
|||||||||||||||
1.2.4 برميل ملفوف بحلقة حديدية (محيط البرميل الخارجي)؛
مواصفات البرميل Ø |
300 |
320 |
340 |
350 |
365 |
370 |
380 |
400 |
420 |
430 |
440 |
450 |
480 |
500 |
550 |
الطول الخارجي مم |
960 |
1027 |
1090 |
1121 |
1167 |
1184 |
1215 |
1278 |
1342 |
1372 |
1405 |
1437 |
1550 |
1592 |
1757 |
1.2.5 ارتفاع البرميل الملفوف؛
جسم البرميل المصنوع من الحلقات الحديدية (Ø/مم) |
ملاحظة |
|
300~450 |
480 وما فوق |
ارتفاع الورق الأصلي: يقل ارتفاع الإضافة بمقدار 5 مم، ويكون الانحراف العلوي بين 0 و3 مم. |
+30 |
+35 |
|
1.2.6 يجب وزن قطع الإنتاج وفقًا للمتطلبات (مع مراعاة وزن الماء المضاف إلى البراميل الرطبة)؛
1.2.7 يجب أن يتناسب قطر البرميل مع متطلبات الإنتاج في العمليات اللاحقة، مع أخذ كمية انكماش البرميل الورقي بعين الاعتبار.
العملية الثانية: قطع الأطواق الحديدية العلوية والسفلية وتشغيل الحواف (باستخدام آلة اللحام بالليزر).
نطاق المعالجة |
القدرة الإنتاجية (8 ساعات) |
مشغل الجهاز |
مساحة البناء |
استخدام الطاقة |
270~550 ملم |
أقل من 400 مم ~3800 وحدة |
0 أشخاص |
1.3م×2م |
6KW |
400 مم فأكثر ~3500 قطعة |
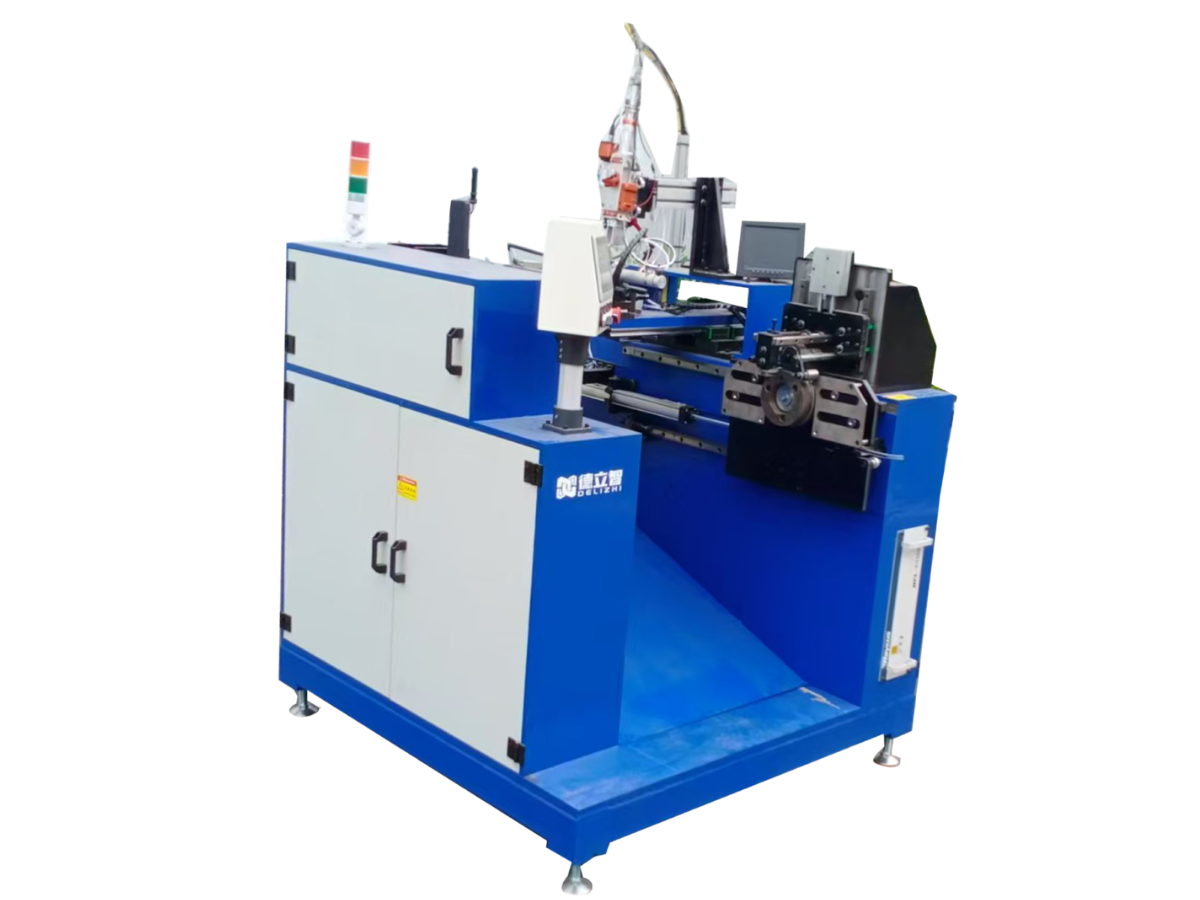
2.1.8 معلمات أبعاد القطع لآلة اللحام بالليزر:
المواصفات |
300 |
320 |
340 |
350 |
365 |
370 |
380 |
400 |
420 |
430 |
440 |
450 |
500 |
550 |
الطول مم |
963 |
1024 |
1088 |
1118 |
1168 |
1182 |
1215 |
1278 |
1339 |
1373 |
1401 |
1433 |
1593 |
1753 |
2.1 سمك الشريط الفولاذي: 0.4 مم إلى 0.6 مم؛
2.2 يجب أن يتناسب طول القطع مع عملية الإنتاج باستخدام البرميل الملفوف؛
العملية الثالثة: تدوير الأخاديد في الحلقات الحديدية العلوية والسفلية (بآلة تدوير الحواف):
نطاق المعالجة |
القدرة الإنتاجية (8 ساعات) |
مشغل الجهاز |
مساحة البناء |
استخدام الطاقة |
280~650 ملم |
1000~1200 وحدة |
شخص واحد |
2م*2.9م |
7.5KW |
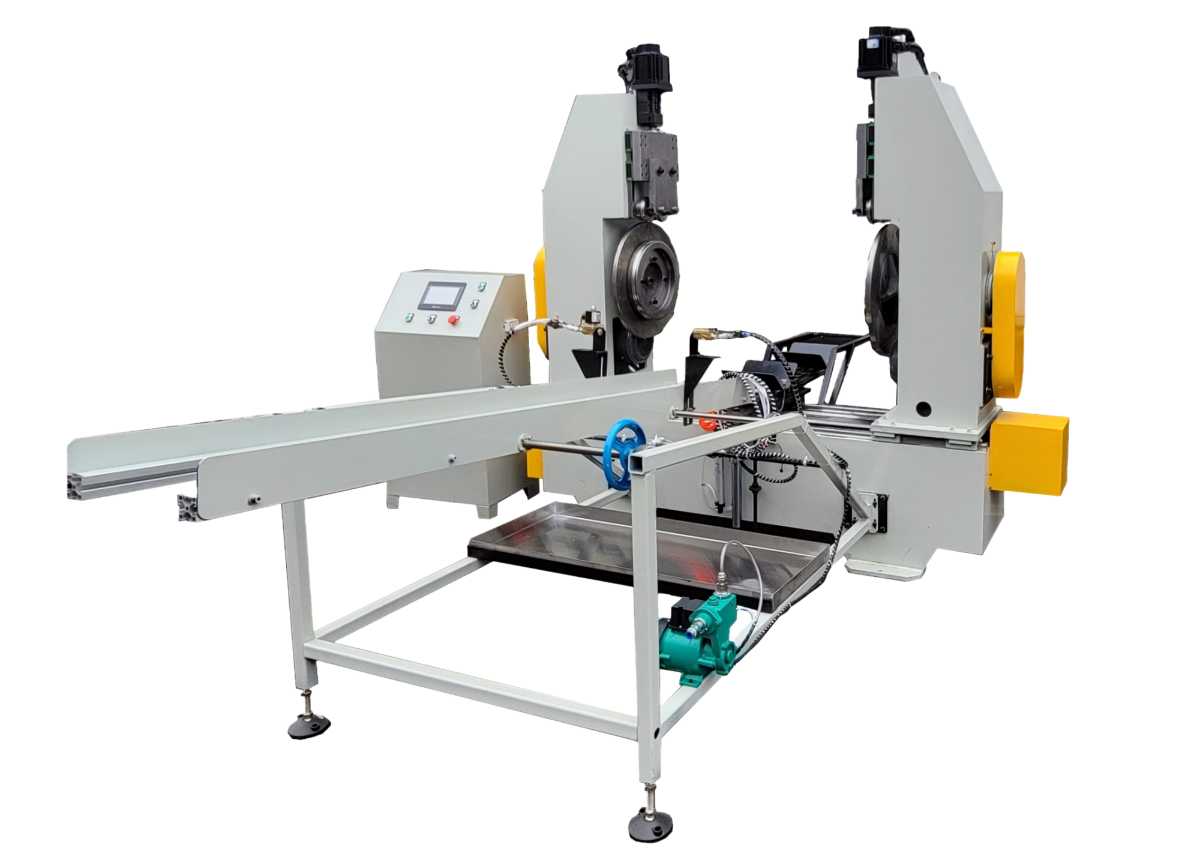
3.1 استلام المواد وفقًا للأوامر، وإجراء فحص للمواد الواردة، مع التحقق من خلوّ السلك المعدني من الصدأ واللحام المفتوح، ومن عدم وجود تمزّق أو تلف في البرطمان الورقي، وكذلك من توافق محيط السلك المعدني مع محيط القطر الخارجي للبرطمان.
3.2 يجب تحويل إنتاج القطعة الأولى إلى عملية فحص واحدة، حيث يتم فحص أول برميل ورقي يُنتج، مع التحقق من عمق وضحلية الأخدود (بما يتوافق مع العمليات اللاحقة)، وكذلك فحص انتظام مظهر الحلقة الحديدية، والتأكد من خلوها من الحواف غير المنتظمة أو التجاعيد، كما يُفحص جدار البرميل الداخلي بحثًا عن أي تشققات.
العملية الرابعة: إغلاق فوهة البرميل وقاعه (باستخدام آلة إغلاق القاع)؛
نطاق المعالجة |
القدرة الإنتاجية (8 ساعات) |
مشغل الجهاز |
مساحة البناء |
استخدام الطاقة |
280~650 ملم |
1000~1200 وحدة |
شخص واحد |
2م*3.5م |
7KW |
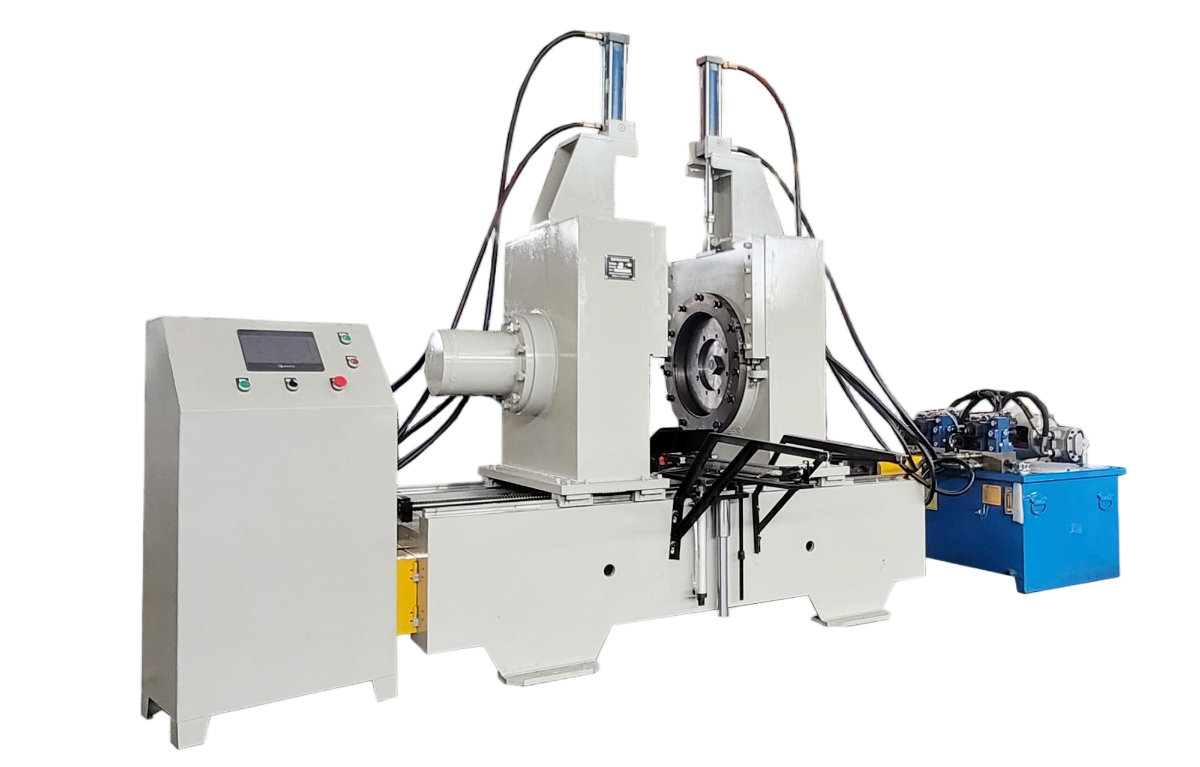
4.1 الفحص الذاتي للمواد الواردة: التحقق من مطابقة سماكة اللوح الأساسي والقطر الخارجي للمواصفات، ومن خلو المظهر الخارجي والجدار الداخلي للبرميل الورقي من التشققات والشوائب، وكذلك من ارتفاع البرميل بعد عملية الدرفلة.
4.2 التحقق من مطابقة الورق واللوح الأساسي لمتطلبات عملية التصنيع؛
4.3 يُستخدم البرميل الأول في الإنتاج لإجراء فحص ذاتي تدريجي يشمل ارتفاع البرميل، مظهر الحلقة الحديدية، وضيق قاعدة البرميل (ارتفاع البرميل + الغطاء = الارتفاع القياسي ± 3 مم).
العملية الخامسة: قطع المواد لحلقة التثبيت (الغطاء) باستخدام آلة تشكيل الحلقات؛
نطاق المعالجة |
القدرة الإنتاجية (8 ساعات) |
مشغل الجهاز |
مساحة البناء |
استخدام الطاقة |
280~650 ملم |
2800 قطعة/8 ساعات |
0 أشخاص |
1.8م×4.3م |
3KW |
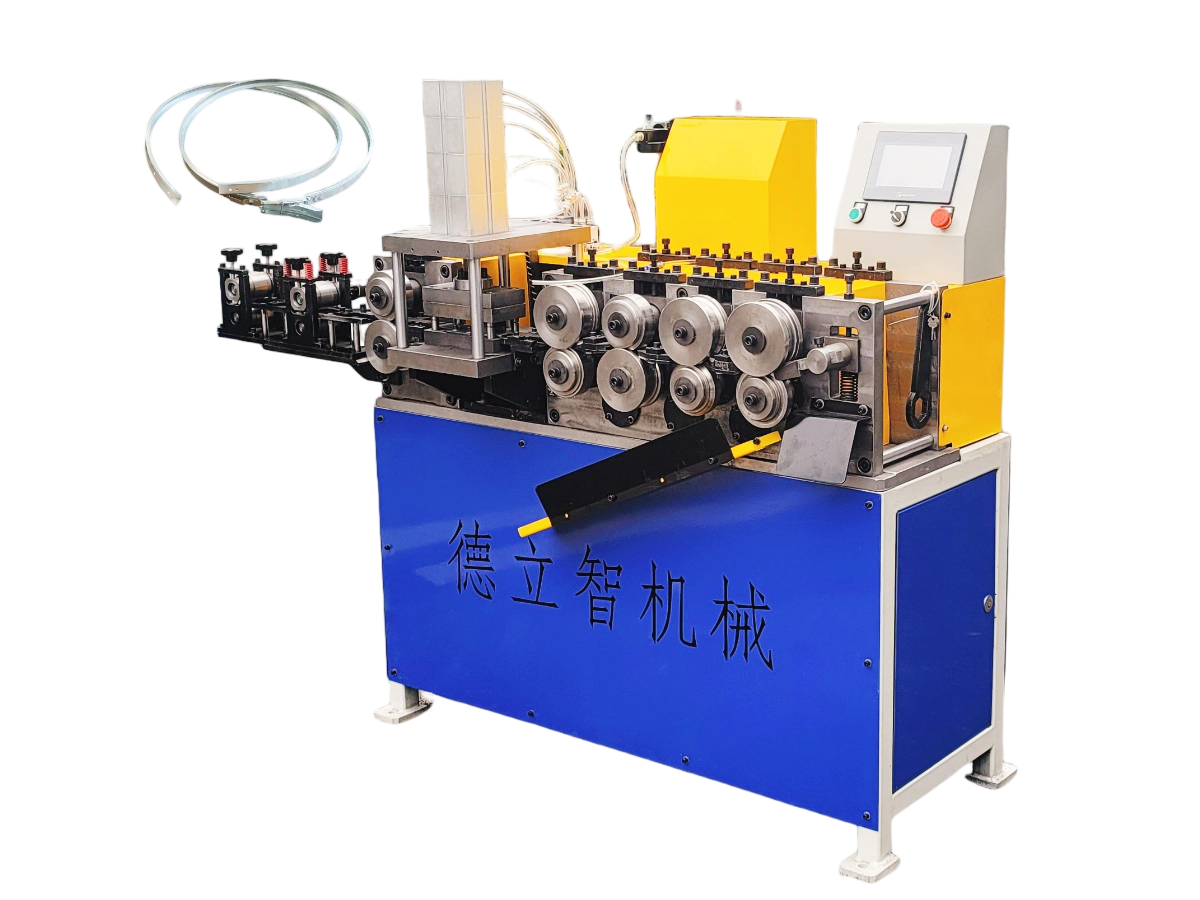
5.1 الفحص الذاتي للمواد الواردة، فحص سمك وعرض شريط الصلب، والتحقق من خلو المظهر الخارجي من الصدأ؛
5.2 إجراء فحص العينة الأولى لحلقة التثبيت المصنوعة وفقًا للبند الأول، بالتنسيق مع عملية اللحام النقطي (البراغي)، وتثبيتها على فوهة البرميل الورقي مع ضبط درجة الشد؛ والتحقق من خلوّ المظهر الخارجي من الحواف غير المنتظمة، ومن عدم وجود التواء أو تشوه في الفتحات، وكذلك من استقامة مواضع الثقوب.
5.3 الانتباه إلى حالة التبريد أثناء الإنتاج؛
5.4 ينتج عن عملية الإنتاج كميات كبيرة من خبث شرائط الصلب، ويجب تنظيفها وصيانتها فورًا بعد كل استخدام؛
العملية السادسة: آلة التثبيت أحادية الحبة تُستخدم لتثبيت المسامير في مفتاح حلقة الختم
المواصفات الفنية: الموديل: MDJ-3T
السرعة الهوائية: 30–60 قطعة/دقيقة
القدرة 220 فولت/50 هرتز/ثلاثة أطوار وأربعة أسلاك
وزن الماكينة: 165 كجم
الأبعاد: 600×600×180 مم
العملية السابعة: آلة طلاء الدهانات
يُستخدم لطلاء سطح الأسطوانة الورقية بالزيت المقاوم للماء
الأبعاد (الطول × العرض × الارتفاع): 1200 مم × 600 مم × 780 مم الوزن: 120 كغ
القدرة: 750 واط
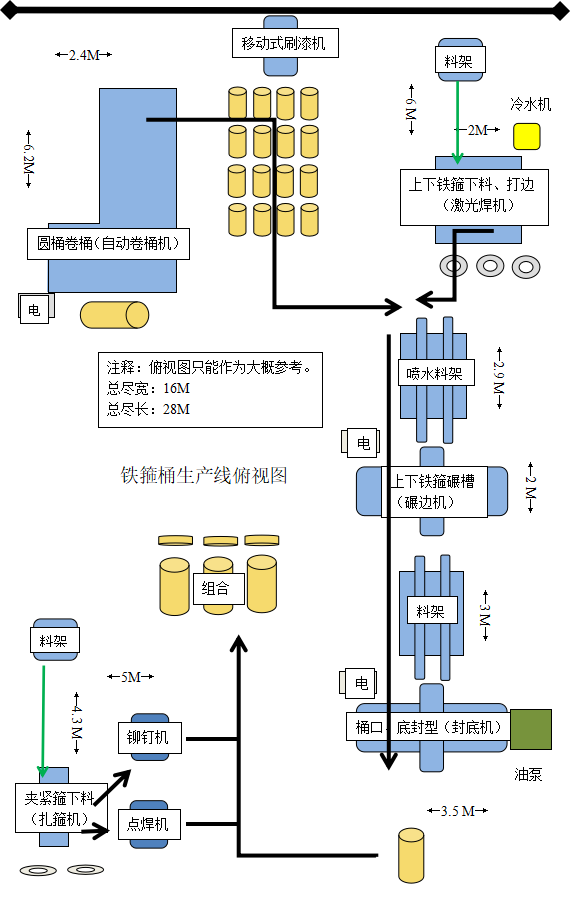
نطاق التنفيذ والمحتوى والمعايير التصميمية لخط إنتاج البراميل ذات الحلقات الحديدية
إجمالي مساحة الأرض ( متر مربع ) |
زيت هيدروليكي (لتر) |
إجمالي احتياجات الطاقة ( كيلوواط ) |
معيار الضغط الجوي ( ميغاباسكال ) |
القيمة الإنتاجية (كبيرة، صغيرة) |
عدد الأشخاص |
كابل كهربائي |
448 م² |
170 لترًا |
34KW |
0.5 ميجا باسكال ~ 0.9 ميجا باسكال |
1000~1200 قطعة/8 ساعات |
5 أشخاص |
المواصفة الوطنية 4 ملم² (4 أسلاك) |
عملية إنتاج البراميل ذات الحلقات الحديدية والمتطلبات الخاصة بها
المواصفات |
400×500 |
ارتفاع البرميل الملفوف |
535 |
أبعاد القالب |
φ 400 |
|
منديل ورقي |
ارتفاع الحافة المدقوقة |
ارتفاع الغلاف الخلفي |
عدد الطوابق |
السُمك |
أبعاد اللوحة السفلية |
أبعاد اللوحة الغطائية |
480*1330 |
535 |
490 |
7.5 |
2.8 |
398 |
408 |
الثقة تأتي من الجودة، ونحن نلبي التوقعات.
مخصصة لتطوير وابتكار منتجات وتقنيات جديدة. يمكن للشركة تقديم منتجات وخدمات مخصصة وفقًا للاحتياجات الخاصة للعملاء.
اتصل بنا
واتساب:+8618661767871
لبريد الإلكتروني: victorbusiness@foxmail.com
البريد الإلكتروني: victorbusiness@foxmail.com
مشاركة


